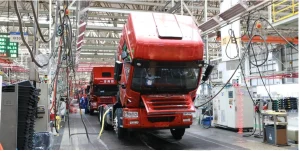
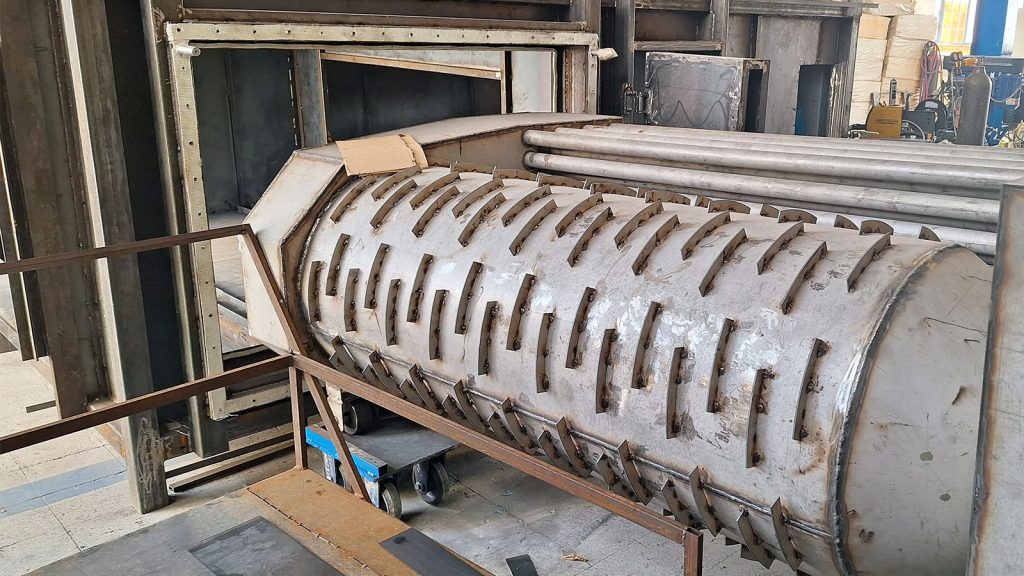

طراحی، ساخت، نصب و نگهداری سیستمهای خط رنگ ED الکترودیپوزیشن در صنایع مختلف تخصص شرکت مهندسی صنعت گستر بهکاران است. در صنعت رنگ آمیزی بدنه خودرو مخازن شستشو، جرم گیر، فسفاته و مخزن رنگ ED وجود دارد که بدنه خودرو در آن غوطهور میگردد. علاوه بر آن مخازن رزرو رنگ ED هم در این مجموعه قرار میگیرد. این مخازن دارای پوشش خاصی میباشد که علاوه بر مقاومتهای شیمیایی و عدم چسبندگی رنگ روی سطح آنها، با در نظر گرفتن وجود ولتاژ در بدنه خودرو، در رابطه با رنگ ED، این پوششها میبایست در برابر نشت جریان مقاومت کافی داشته باشند. در صورت وجود نشت جریان فشار زیادی به تجهیزات خط رنگ ED مانند رکتیفایرها آمده و ضخامت رنگ بدنه خودرو دچار نوسان می گردد.
آستر الکترودیپوزیشن (ED) چیست؟
ED عبارت است از روش رنگآمیزی که در آن از خواص الکتروشیمیایی استفاده میشود. در این سیستم جریان الکتریکی وارد مخزن رنگ پایه آب میشود و آنها را به یونهای مثبت و منفی تجزیه میکند. بدنه خودرو که دارای بار مخالف است وارد تانک شده و رنگ روی آن رسوب میکند.
روش غوطهوری یکی از روشهای بسیار قدیمی در رنگ آمیزی است که از حدود یکصد سال پیش جهت پوشش دادن قطعات صنعتی مورد استفاده قرار میگرفت. از آن جهت که شیوه غوطهوری ساده جوابگوی صنعت نبود به مرور شیوههای پیشرفتهتر غوطهوری متداول شد. شیوه غوطهوری الکتریکی از سال 1960 در صنایع خودروسازی برای ایجاد لایه آستر تمام نقاط بدنه خودرو مورد استفاده قرار گرفت. امروزه شیوه ED بیشتر از سایر شیوهها در دنیا گسترش یافته و به عنوان یکی از روشهای رنگ آمیزی (دوست دار محیط زیست) شناخته شده است و بسیاری از کارخانههای خودروسازی دارای خط رنگ ED هستند.
از دیگر مزایای روش رنگآمیزی غوطهوری الکتریکی در خط رنگ ED میتوان به موارد ذیل اشاره نمود :
- یکنواختی فیلم حاصله
- کیفیت و ظاهر خوب
- پوششدهی قطعات با اشکال پیچیده
- امکان تولید انبوه در سامانه پیوسته
- پایین بودن درصد ضایعات رنگ و میزان خروج مواد فرار
- ناچیز بودن خطر آتشسوزی در حین پوششدهی
موارد استفاده آستر الکترودیپوزیشن (ED)
این شیوه برای حفاظت قطعاتی استفاده میشود که باید از مقاومت جوی بالایی برخوردار باشند. روش پوششدهی الکتریکی از طریق غوطهوری معمولاً برای لایه آستر استفاده میشود ولی در مواردی جهت اعمال یک پوشش تک لایه نیز کاربرد دارد.
اصول کلی این روش نسبتاً ساده است ولی بکارگیری و اجرای آن معمولاً مشکلات فراوانی دارد. رنگ آمیزی با غوطهوری الکتریکی به دو شیوه کاتدی و آندی تقسیم میگردد. اساس هر دو بر پایه ایجاد یک میدان الکتریکی یکنواخت در رنگ پایه آبی موجود در مخزن غوطه وری است. به این پدیده الکتروفورز (Electrophoresis) نیز میگویند. رنگ پایه آبی مورد استفاده که ترکیبی از رزین، حلال، رنگدانهها، آب و مواد افزودنی است در شیوه آندی (AED) دارای بار منفی و در شیوه کاتدی (CED) دارای بار مثبت است. پس از نشاندن رنگ روی سطح قطعه، لایهای نرم و نامحلول ایجاد میشود که به تدریج یکنواخت میگردد.
مراحل خط رنگ ED الکترودیپوزیشن
فرآیند خط رنگ الکترودیپوزیشن به چهار مرحله مجزا تقسیم میشود :
در مرحله اول –پیش تصفیه– فلز تمیز میشود و از یک فسفات برای آمادهسازی سطح برای اعمال پوشش الکترونیکی استفاده میشود. این فرآیند برای دستیابی به الزامات عملکرد مورد نظر کاربران نهایی محصول ضروری است. در شرکت دانشبنیان مهندسی صنعت گستر بهکاران، فلزات مورد پردازش، تجزیه و تحلیل میگردند و مناسبترین مواد شیمیایی برای تمیز کردن و فسفاته کردن انتخاب میشوند. در تاسیسات ما، رایجترین روش پیش تصفیه برای قطعات فولادی و آهنی غوطهوری در سیستم فسفات روی با کیفیت بالا است.
در مرحله بعدی، با استفاده از تجهیزات کنترل فرآیند کالیبره شده دقیق، پوششها بر روی فلز پیش تصفیه شده در یک حمام الکتروکوت اعمال میشوند. حمام e-coat از 80-90% آب دیونیزه و 10-20% مواد جامد رنگ تشکیل شده است. آب دیونیزه شده به عنوان یک حامل برای جامدات رنگ عمل میکند که تحت هم زدن دائمی هستند. مواد جامد از رزین –ستون فقرات لایه نهایی رنگ، که محافظت در برابر خوردگی، دوام و چقرمگی را فراهم میکند– و رنگدانهها تشکیل شدهاند که به رنگ و براق شدن کمک میکنند.
پس از آبکشی، که بعداً انجام میشود، کیفیت پوشش را افزایش میدهد و رنگ اضافی را بازیابی میکند. در طی فرآیند e-coat، رنگ با استفاده از مقدار تنظیم شده ولتاژ برای رسیدن به ضخامت فیلم مورد نظر، روی قسمتی اعمال میشود. هنگامی که پوشش به ضخامت تعیین شده رسید، قطعه «عایق» میشود و فرآیند پوشش کند میشود. همانطور که قطعه از شستشو خارج میشود، مواد جامد رنگ که به سطح چسبیدهاند شستشو داده میشوند تا کارایی و زیبایی حفظ شود. این ماده باقیمانده که “کشیدن” یا “پوشش کرم” نامیده میشود، به مخزن بازگردانده میشود و فرآیند e-coat را قادر میسازد تا به نرخ بازدهی بالای 95 درصد دست یابد.
پس از اینکه قسمت پوشش داده شده از مرحله پس از شستشو خارج شد، در یک کوره پخت قرار میگیرد که لایه رنگ را خشک کرده و به هم متصل میکند تا خواص عملکردی آن به حداکثر برسد. حداقل زمان پخت 20 دقیقه با دمای قسمت 375 درجه فارنهایت برای اکثر فناوریهای e-coat است. خدمات پوششهای PPG همچنین میتوانند یک ماده پوشش الکترونیکی «پخت دمای پایین» را بسته به حجم اعمال کنند.
اقدامات صنعت گستر بهکاران در خط رنگ ED الکترودیپوزیشن
طراحی، نصب و پشتیبانی خطوط کامل خط رنگ برای انواع قطعات فلزی و پلاستیکی در صنایع مختلف با روش الکترودیپوزیشن یکی از مهمترین فعالیتهای شرکت دانشبنیان مهندسی صنعت گستر بهکاران میباشد. اجرای موفق پروژههای مختلف خط رنگ الکترودیپوزیشن و اعتماد مشتریان به این مجموعه ما را متعهد به هماهنگ شدن با دانش روز کرده و ارتباط با مراکز پژوهشی و دانشگاهی به عنوان اصلی پذیرفته شده برای ما شده است.